
- КОМПАНИЯ
- Продукция
- ГОРЯЧИЙ
- УСЛУГА
- Основные компетенции
- Истории успеха
- Новости и события
- КОНТАКТ
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-16 Происхождение:Работает


Обработка длинных алюминиевых профилей представляет собой уникальные узкие места в работе. Многосторонняя обработка и накопление допусков часто нарушают работу быстро развивающихся производственных линий. Производителям, работающим со сложными архитектурными или промышленными профилями, стандартные 3-осные системы часто требуют постоянного ручного перемещения деталей. Такое повторяющееся обращение неизбежно снижает размер прибыли. Это также приводит к дорогостоящим человеческим ошибкам в критически важных структурных узлах. Вам необходимо высоконадежное решение для поддержания конкурентоспособности.
В этом руководстве представлена научно обоснованная основа для оценки вариантов обновления вашего компьютера. Мы помогаем вам определить, является ли переход на 4-осную систему правильным стратегическим шагом для вашего предприятия. Вы научитесь точно оценивать оперативные реалии. Мы также поможем вам согласовать характеристики машины с конкретными производственными задачами. В конечном итоге вы получите информацию, необходимую для обоснования столь значительных инвестиций в оборудование.
Переломный момент: переход на 4-осевой режим оправдан, когда ручное изменение положения длинных профилей приводит к простою >15 % или укладке с неприемлемыми допусками.
Область применения: технология специально создана для многосторонней обработки линейных деталей, в частности, в 4-осном обрабатывающем центре с ЧПУ для алюминиевых навесных фасадов .
Настройка имеет решающее значение: длина станины, зоны пневматического зажима и интеграция программного обеспечения должны быть адаптированы к конкретной геометрии профиля, чтобы обеспечить истинную рентабельность инвестиций.
Реальность реализации: внедрение 4-осевой технологии требует расширения возможностей программирования CAM и пристального внимания к предотвращению столкновений во время вращения оси A.
Производители в значительной степени полагаются на 3-осевые фрезерные станки для стандартной обработки плоских листов. Однако они сильно отстают при обработке многосторонних выдавливаний. Вы быстро обнаружите скрытые затраты при производстве длинных структурных профилей. Вот три основные причины сбоя устаревших систем:
Затраты на рабочую силу быстро растут из-за постоянного ручного вмешательства.
Наложение допусков разрушает геометрию окончательной сборки.
Узкие места снижают общую производительность предприятия.
Стоимость ручного вмешательства
Каждое взаимодействие оператора увеличивает ваши производственные затраты. Ваш персонал тратит драгоценное рабочее время на разблокировку, поворот и повторный зажим профилей длиной от 3 до 7 метров. Эти ручные сбросы полностью останавливают вращение шпинделя. Они приводят к резкому увеличению времени простоя машин. Когда операторы вручную переворачивают тяжелые детали, время цикла удваивается. Вы теряете драгоценные производственные мощности каждую смену.
Риски, связанные с допуском
Ручное вращение деталей создает серьезные риски для контроля качества. Каждое ручное вращение на 3-осном станке приводит к незначительным смещениям. Эти небольшие ошибки быстро накапливаются. Они становятся критическими дефектами в структурных узлах, таких как навесные стены. Отклонение в полмиллиметра на одной стороне увеличивается на 7-метровом пролете. Такое наложение допусков приводит к катастрофическим сбоям сборки в дальнейшем.
Ограничения пропускной способности
Односторонняя обработка сильно ограничивает возможности масштабирования. При выполнении крупных объемов контрактов быстро возникают узкие места. Вы не сможете уложиться в сжатые сроки, если машины простаивают во время ручных переворотов. Предприятия часто достигают жесткого производственного потолка. Вы не можете просто добавить больше смен, чтобы решить эту фундаментальную проблему рабочего процесса.
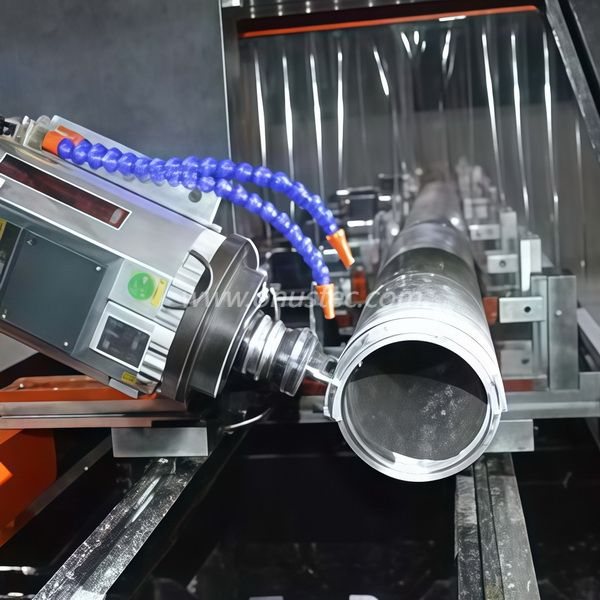
Вы должны прагматично оценивать свою машинную стратегию. Не каждому объекту необходимы комбинированные многоосные возможности. Давайте рассмотрим фактические производственные различия между этими системами.
3-осевой и 4-осный
Используйте здесь объектив строгого решения. 3-осевая установка однозначно выигрывает при фрезеровании плоских алюминиевых пластин. Он остается очень рентабельным для 2D-обработки листов. Однако при обработке трех или четырех сторон трубчатого профиля требуется 4-осевая система. Это позволяет непрерывно обрабатывать сложные профили. Шпиндель обычно автоматически поворачивается от +90° до -90°. Это исключает необходимость ручного переворота, вызванного 3-осными системами.
4-осевой и 5-осевой
Вы можете задаться вопросом, лучше ли 5-осевая технология. Аккуратно нанесите решающую линзу. 5-осевая система обеспечивает непревзойденную обработку сложных углов. Однако это требует от 30% до 50% более высоких капитальных затрат. Это также требует значительно более крутой кривой обучения программированию. 4-осевой станок обеспечивает оптимальный баланс скорости, стоимости и возможностей. Он легко обрабатывает 95% стандартных профилей фасадов, окон и дверей.
Сравнительная таблица стратегий обработки
Особенность | 3-осевая стратегия | 4-осевая стратегия | 5-осевая стратегия |
|---|---|---|---|
Обращение с деталями | Требуется ручное изменение положения | Автоматическое вращение по оси А | Полное одновременное вращение |
Лучшее приложение | Плоские плиты и листы | Линейные трубчатые профили | Сложные аэрокосмические детали |
Уровень затрат | От низкого до среднего | От умеренного до высокого | Очень высокий |
Время установки | Очень высокий (несколько переворотов) | Низкий (одиночная установка) | Умеренный |
Модернизация вашего оборудования требует четкого соответствия приложениям. Эта технология проявляется ярче всего при ее использовании в конкретных производственных условиях. Современная машина кардинально меняет эти рабочие процессы.
Современная архитектура требует исключительно точной экструзии. Предприятия сталкиваются с абсолютной необходимостью точного фрезерования, сверления и нарезания резьбы. Вы должны безупречно обработать несколько сторон стоек и фрамуг. Очень важно сделать это, не потеряв нулевую точку машины. Поворотный шпиндель позволяет добиться этого без особых усилий. Это гарантирует структурную целостность массивных стеклянных фасадов. Распространенной ошибкой здесь является игнорирование теплового расширения во время длительных циклов обработки. Передовой опыт требует использования контроля температуры окружающей среды на критических этапах измельчения.
Промышленный сектор доводит экструзионную обработку до предела. Мы видим невероятный спрос на аккумуляторные батареи для электромобилей и компоненты для аэрокосмической отрасли. Рельсы автоматизации также требуют предельной точности. Для этих компонентов длительная и непрерывная обработка не подлежит обсуждению. Любой ручной перерыв рискует испортить дорогостоящее сырье. Вы можете гарантировать абсолютную концентричность по нескольким граням. Это соответствует строгим стандартам, предъявляемым автомобильной и аэрокосмической отраслью.
Многие магазины сталкиваются с постоянными вариациями товаров. Автоматические устройства смены инструмента (ATC) в сочетании с вращением по оси А представляют собой идеальное решение. Они позволяют быстро переключаться между совершенно разными партиями профилей. Вы можете перейти от тяжелой несущей балки к тонкой оконной раме за считанные минуты. Такая гибкость обеспечивает бесперебойную работу ваших шпинделей и прибыльность вашего бизнеса.
Готовые решения редко оптимизируют ваш конкретный рабочий процесс. Вы должны разработать систему, строго адаптированную к вашим повседневным производственным потребностям. Давайте разберем основные элементы конфигурации.
Рабочий ход и длина станины
Вы должны точно определить размер оси X. Обычная длина включает 3 м, 4 м, 7 м или полностью модульные удлинители. Сопоставьте это с максимальной длиной экструзии. Вы также должны включить возможности маятниковой обработки. Эта двухзонная установка позволяет операторам загружать детали на одном конце, в то время как шпиндель работает на другом. Это эффективно исключает время простоя при загрузке.
Интеллектуальные системы зажима
Зажим длинных деталей требует тщательного подхода. Вы должны сравнить моторизованное программируемое позиционирование тисков с ручными пневматическими зажимами. Моторизованные зажимы автоматически перемещаются в нужное положение в соответствии с программой CAM. Это позволяет избежать искажения профиля и случайных столкновений шпинделей. Ручные зажимы стоят дешевле, но требуют постоянной бдительности оператора.
Реальность о мощности шпинделя и крутящем моменте
Не все высокоскоростные шпиндели работают одинаково. Вы должны сопоставить номинальную мощность непосредственно с типичной толщиной стены. Четко различайте легкие оконные профили и прочный конструкционный промышленный алюминий. Легкие профили хорошо работают на шпинделях мощностью от 7 до 9 кВт. Промышленные конструкционные балки часто требуют мощности от 12 до 15 кВт для агрессивного удаления материала.
Программное обеспечение и отраслевые CAM-системы
Аппаратное обеспечение ничего не значит без надежного кода. Убедитесь, что программное обеспечение управления машиной легко интегрируется. Он должен напрямую подключаться к стандартному архитектурному программному обеспечению. Такие платформы, как LogiKal или SchuCAD, являются основой отрасли. Вам также могут понадобиться специальные каналы API для собственных ERP-систем.
Оптимальные параметры конфигурации
Компонент | Свет Архитектурный (Окна) | Тяжелая промышленность (автомобильная/строительная) |
|---|---|---|
Сила веретена | 7кВт - 9кВт | 12кВт - 18кВт |
Зажимная система | Ручной или полуавтоматический пневматический. | Полностью моторизованные программируемые тиски с ЧПУ. |
Система охлаждения | Стандартная микрокапля (MQL) | MQL высокого давления с конвейером для стружки |
Длина кровати | 3м - 4м | 7 м+ с маятниковой двухзонной установкой |
Каждое крупное внедрение технологии связано с некоторыми трениями. Понимание этих рисков внедрения поможет вам избежать дорогостоящих задержек. Заблаговременно подготовьте свою команду к этим переходам.
Кривая программирования CAM
Вы должны признать первоначальный пробел в обучении. Операторам необходимо отказаться от базовых концепций маршрутизации 2.5D. Теперь им необходимо управлять сложными траекториями вращения инструмента. Они также должны понимать продвинутые алгоритмы предотвращения столкновений. Вращающаяся шпиндельная головка создает новые риски аварий. Инвестируйте значительные средства в обучение программному обеспечению для моделирования до прибытия машины.
Требования к помещению и площади
Эти машины занимают огромную площадь. Немедленно определите реалистичный след, необходимый для решения этой задачи. Не измеряйте только шасси машины. Необходимо учитывать безопасную погрузку и разгрузку 7-метровых профилей. Вилочные погрузчики и мостовые краны требуют широких рабочих коридоров. Недостаточное расстояние создает серьезную угрозу безопасности.
Удаление стружки и охлаждающая жидкость
Обработка алюминия приводит к образованию огромных объемов стружки. Обсудите абсолютную необходимость надежных систем удаления стружки. Автоматизированные транспортеры стружки предотвращают засорение станины станка. Вам также необходима точная микрокапельная смазка (MQL). Эта система подает высокораспыленное масло непосредственно на режущий инструмент. Он разработан специально для высокоскоростной резки алюминия. Он сохраняет детали в чистоте и значительно продлевает срок службы инструмента.
Выбор правильного партнера по оборудованию определяет ваш долгосрочный успех. Вы должны смотреть далеко за рамки стандартных рекламных брошюр. Требуйте доказательств исполнения.
Требуйте исследования времени
Не покупайте, основываясь только на характеристиках бумаги. Требуйте от потенциальных поставщиков проведения живого моделирования. Отправьте им файл САПР вашего самого сложного профиля. Заставьте их доказать фактическое сокращение времени цикла. Своевременное исследование выявляет программные сбои и реальные возможности шпинделя.
Сервисное обслуживание и замена шпинделя
Машины неизбежно выходят из строя при интенсивном ежедневном использовании. Оцените соглашения об уровне обслуживания (SLA) поставщика. Узнайте о наличии местных технических специалистов в вашем регионе. Вы также должны понимать стоимость и время выполнения критически важных деталей. Спросите конкретно о сменных шпинделях и серводвигателях оси A. Длительные простои разрушат ваш производственный график.
Финансовая оценка
Вы должны построить надежное экономическое обоснование. Сопоставьте первоначальные капитальные затраты с конкретными операционными выгодами. Точно спрогнозируйте свою годовую экономию труда. Рассчитайте, какое значительное снижение количества брака достигается за счет исключения переворачивания деталей вручную. Это строгое финансовое обоснование быстро прояснит вашу рентабельность инвестиций.
Современный 4-осевой обрабатывающий центр — это не просто более быстрый фрезерный станок. Это представляет собой фундаментальный структурный сдвиг в способах обработки линейных алюминиевых профилей. Приняв эту технологию, вы успешно устраните основные недостатки ручной обработки деталей. Вы защищаете свою прибыль от человеческих ошибок.
Для объектов, в которые вложены значительные средства в навесные стены, фасады или нестандартные профили длиной более 2 метров, ситуация ясна. Технология быстро превращается из необязательной роскоши в конкурентную необходимость. Вы не можете выгодно масштабироваться, переворачивая несущие балки вручную.
Примите немедленные меры сегодня. Проверяйте текущие показатели брака и регистрируйте время ручного перемещения. Определите точные узкие места, сдерживающие работу вашего сборочного цеха. Затем обратитесь к проверенным инженерам по оборудованию для индивидуального анализа времени цикла. Начните формировать свое финансовое обоснование сейчас, чтобы обеспечить свои будущие возможности.
Ответ: Обычно он находится в диапазоне от +90° до -90°, что обеспечивает общий поворот на 180°. Это позволяет обрабатывать верхнюю, переднюю и заднюю поверхности без разжима. Некоторые продвинутые модели обеспечивают непрерывную обработку на 360° при использовании поворотных патронов. Однако для достижения этой цели в большинстве стандартных профильных центров используются фиксированные стационарные зажимы в сочетании с быстроповоротной шпиндельной головкой.
Ответ: Он преобразует производство, позволяя обрабатывать все структурные пазы, дренажные прорези и отверстия для крепления оборудования за один установ. Этот подход гарантирует абсолютные геометрические связи между объектами на разных гранях. Он полностью устраняет ошибки наложения допусков и смещения, которые мешают традиционным методам ручного трехосного вращения во время окончательной сборки.
О: В целом нет. Станки, оптимизированные исключительно для обработки алюминия, используют высокоскоростные шпиндели с низким крутящим моментом, работающие со скоростью от 18 000 до 24 000 об/мин. Сталь требует огромного крутящего момента, очень жестких коробчатых структурных рам и очень низких оборотов в минуту. Попытка разрезать сталь на специальном станке для алюминия может привести к серьезному повреждению подшипника шпинделя и катастрофическому выходу инструмента из строя.
Ответ: В значительной степени в зависимости от структуры смен и объема производства окупаемость инвестиций обычно составляет от 18 до 36 месяцев. Такая быстрая окупаемость достигается за счет объединения двух или трех рабочих станций с ручным управлением в один полностью автоматизированный центр. Это также ускоряется за счет резкого сокращения отходов материалов и дорогостоящих переделок.


