
- КОМПАНИЯ
- Продукция
- ГОРЯЧИЙ
- УСЛУГА
- Основные компетенции
- Истории успеха
- Новости и события
- КОНТАКТ
Просмотры:0 Автор:Онустек Время публикации: 2026-10-22 Происхождение:Работает


Алюминий требует особых условий резки. Его уникальные термические свойства требуют быстрого отвода тепла для предотвращения плавления. Стандартные деревообрабатывающие станки полностью выходят из строя при таких промышленных нагрузках. Им не хватает надлежащего удаления стружки и контроля структурного резонанса для тяжелой металлообработки. Вам предстоит принять важное решение для вашей производственной линии. Вам необходимо выбрать между фрезерным станком для панелей и центром обработки профилей. Этот выбор редко зависит только от исходной мощности шпинделя. Вместо этого вы должны основывать его на геометрии материала, методах крепления деталей и узких местах вашего ежедневного производства. Это руководство дает вам объективную, ориентированную на разработку структуру. Мы смотрим на реальные реалии реализации, а не на простые спецификации производителя. Вы узнаете, как именно оценивать архитектуру машин. Мы поможем вам оптимизировать работу вашего цеха и избежать дорогостоящих производственных ошибок.
Геометрия материала диктует станок: раскладка плоских листов требует архитектуры вакуумного стола фрезерного станка для панелей, в то время как длинные экструзии требуют специального зажима и многостороннего доступа к центру профиля.
Конфигурации осей повышают рентабельность инвестиций: стандартная 3-осевая установка экономически эффективна для 2D-профилей, но для многосторонней экструзии требуются возможности 4- или 5-осевой обработки, чтобы избежать дорогостоящего ручного изменения положения.
Жесткость и смазка не подлежат обсуждению: независимо от выбранного типа станка, высокоскоростная фрезеровка алюминия с ЧПУ требует массы (гашения вибраций) и надежного MQL (минимального количества смазки) для предотвращения образования стружки и поломки инструмента.
Начните с оценки запасов материалов. Вы должны тщательно спланировать свои основные материальные затраты. Вы режете тонкие панели ACM (алюминиевый композитный материал)? Возможно, вы обрабатываете твердые алюминиевые листы 6061-T6. Вместо этого вы можете использовать длинные архитектурные профили 6063-T5. Геометрия диктует весь ваш рабочий процесс. Панельные фрезерные станки прекрасно справляются с плоскими заготовками. Профильные центры позволяют создавать длинные структурные формы. Прежде чем продолжить, мы рекомендуем провести полный материальный аудит. Вы не можете заставить планшетную машину эффективно удерживать неудобный L-образный кронштейн.
Затем определите узкие места во времени цикла. Мы часто видим, как магазины обвиняют скорость резки в задержках производства. Однако реальная задержка обычно связана с обработкой деталей. Погрузка и разгрузка материала отнимает ценное время оператора. Второстепенные операции, такие как нарезание резьбы и боковое сверление, также отнимают огромное количество времени. Вы должны наблюдать за своими операторами напрямую. Посмотрите, как они перемещают детали между разными рабочими станциями. Каждая точка ручного взаимодействия увеличивает общее время цикла. Устранение этих точек соприкосновения должно полностью определять ваш выбор оборудования. Если операторы постоянно переворачивают детали, чтобы просверлить боковые отверстия, общий процесс значительно ухудшается.
Вы должны немедленно заняться реалиями толерантности. Мы должны установить реалистичные ожидания в отношении качества обработки деталей и точности размеров. Фрезерование существенно отличается от традиционного фрезерования на станках с ЧПУ. Фрезерование обеспечивает более высокую жесткость и точность аэрокосмического уровня. Маршрутизация обеспечивает скорость и универсальность большого формата. Вы не можете ожидать микронной точности от стандартного портального фрезерного станка. Одно лишь тепловое расширение смещает большие алюминиевые листы во время резки. Для стандартных задач фрезерования следует стремиться к допуску около ±0,1 мм. Планируйте допуски сборки с учетом этих практических ограничений.
Лучшая практика: используйте статистический контроль процесса для ежедневного отслеживания текущих отклонений допусков.
Распространенная ошибка: покупать высокоскоростной фрезерный станок, ожидая жесткой точности чугунного фрезерного центра.
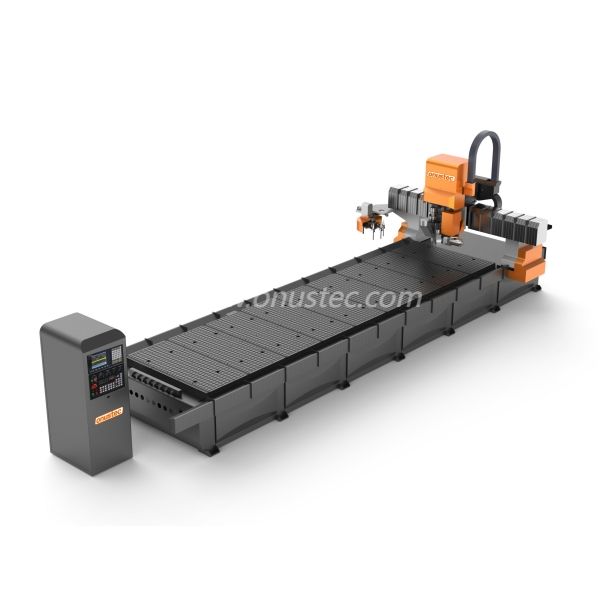
Основная архитектура. Панельный фрезерный станок использует специальную вакуумную систему прижима. Его портальная конструкция оптимизирована для работы с большими плоскими заготовками. Эта архитектура удерживает тонкие листы абсолютно ровно на столе. Пластинчато-роторный насос создает вакуум через пористую доску из МДФ. МДФ равномерно распределяет вакуум по всему листу. Широкий портал охватывает всю ширину материала. Он равномерно распределяет силы резания по массивной станине.
Идеальные приложения. Эта установка понадобится вам для крупномасштабного раскроя. Прекрасно обрабатывает алюминиевые композитные материалы. Мы также видим, что он широко используется для изготовления аэрокосмических панелей и морских настилов. Эти отрасли требуют массивных плоских моделей. Операторы загружают на спойлер полные листы размером 4х8 или 5х10. Машина быстро профилирует несколько деталей из одного листа. Этот процесс раскроя значительно сводит к минимуму отходы материала. Операторы также могут выполнять точную V-образную канавку для архитектурных складных работ.
Системная интеграция. Внедрение 3-осевого фрезерно-фрезерного обрабатывающего центра с ЧПУ для алюминия приносит определенные эксплуатационные преимущества. Мы оцениваем его возможности, исходя из ежедневных производственных потребностей.
Сильные стороны: достигается высокая производительность при обработке вложенных 2D- и 2,5D-деталей. Программирование CAM остается простым. Операторы быстро осваивают трехосное программное обеспечение. Вы также получаете выгоду от более низких базовых капитальных затрат.
Слабые стороны: вы столкнетесь с плохими возможностями боковой обработки. Удержание длинных и узких изделий на вакуумной платформе вызывает серьезные проблемы. Они становятся очень склонными к вибрации и движению деталей. Эта вибрация приводит к ухудшению качества обработки кромок и быстрому износу инструмента.
Основная архитектура. Профильные центры имеют прочный структурный каркас. Они полагаются на регулируемый пневматический зажим тисков вместо вакуумного давления. Они предлагают расширенную ось X, часто охватывающую от 3 до 9 метров. Производители разрабатывают их специально для работы с длинными экструдерами. Открытая конструкция позволяет осуществлять непрерывную загрузку изделий большой длины. Пневматические зажимы регулируются для надежного захвата сложных внутренних полотен.
Идеальные приложения. Эти машины превосходно справляются с навесными стенами и компонентами автомобильных конструкций. Они эффективно обрабатывают оконные и дверные рамы. Вы также можете использовать их для промышленных профилей Т-образных пазов. Эти отрасли требуют точных отверстий и пазов вдоль длинных элементов конструкции. Вакуумный стол просто не сможет закрепить эти геометрические фигуры. Изготовление навесной стены требует дренажных отверстий, вырезов для замков и подготовки петель. Эти функции требуют прямого бокового доступа со шпинделя.
Расширенные конфигурации. При обновлении происходят масштабные операционные изменения. Рассмотрите возможность перехода на 4-осевой двухшпиндельный обрабатывающий центр с ЧПУ для алюминиевых панелей . Эта конфигурация фундаментально меняет скорость вашего производства. Установка с двумя шпинделями позволяет выполнять одновременные операции и быстро развертывать инструмент.
Превосходный зажим: пневматические тиски адаптируются к конкретной форме профиля. Они прочно захватывают материал, не сдавливая полые детали.
Многосторонний доступ: шпиндель вращается для доступа к трем или четырем сторонам. Операторам не нужно разжимать деталь вручную.
Интегрированные операции: вы можете сверлить, фрезеровать и нарезать резьбу за одну установку. Это полностью исключает станции вторичной обработки.
Сильные стороны: Вы получаете огромную экономию времени за счет обработки за один установ. Вы получаете превосходную жесткость для толстостенных профилей. Зажимы полностью устраняют вибрацию. Слабые стороны: Они остаются совершенно непригодными для обработки стандартных листовых изделий. Вы сталкиваетесь с более высокой сложностью программного обеспечения CAM. Они требуют значительного физического присутствия в вашем магазине.
Мы должны объективно оценивать конкретные механические характеристики. Мы смотрим, как они отражаются на ежедневных производственных результатах.
Крепление и фиксация детали. Мы должны сравнить вакуумные матричные столы с регулируемыми пневматическими зажимами. Для вакуумных столов требуются противопожарные плиты из МДФ. Вы также должны выполнить строгие расчеты CFM (кубических футов в минуту). Если вы потеряете давление вакуума, детали резко отлетят от стола. Вы должны тщательно зонировать стол, чтобы он соответствовал размеру материала. Это предотвращает массовые утечки воздуха по краям. Пневматические зажимы требуют индивидуального планирования челюстей. Вы должны поддерживать внутреннюю перепонку выступов, чтобы предотвратить их сдавливание.
Скорость шпинделя и кривая крутящего момента. Вы должны тщательно оценивать частоту вращения шпинделя. Скорость, превышающая 24 000 об/мин, лучше всего подходит для фрезерования тонких листов. Высокие обороты быстро удаляют мелкую стружку. И наоборот, для тяжелых работ вам нужны шпиндели с высоким крутящим моментом и низкой частотой вращения. Они прекрасно справляются с резьбовыми операциями. Они также намного лучше обрабатывают профили с тяжелыми стенками. Высокий крутящий момент предотвращает остановку шпинделя во время агрессивной резки.
Инструменты и управление стружкой. Эффективная фрезеровка алюминия на станке с ЧПУ требует безупречного управления стружкой. Охлаждение туманом, известное как MQL, является отраслевым стандартом. Вы сталкиваетесь с серьезным риском при недостаточной смазке. Истирание происходит, когда горячий алюминий приваривается к фрезе. Поломка инструмента происходит быстро после этого. Кожухи для сбора пыли прекрасно подходят для панельных фрезерных станков. Они засасывают щепу вертикально. Гравитационное и конвейерное удаление стружки лучше подходят для профильных центров. Щепа естественным образом падает в отсеки под зажимами.
Таблица: Сравнение машинной архитектуры
Метрика оценки | Панельная маршрутизаторная система | Профильный обрабатывающий центр |
|---|---|---|
Крепление основной детали | Вакуумный матричный стол (зонированный) | Регулируемые пневматические зажимы |
Оптимальный материал заготовки | Плоские листы (ACM, пластина 6061) | Длинные профили (6063 профиля) |
Возможность боковой обработки | Требует ручного переворота детали | Автоматизировано с помощью 4-осевого шпинделя |
Метод извлечения чипа | Верхний колпак для сбора пыли | Экскаваторная кровать с гравитационным конвейером |
Вы должны планировать операционные препятствия. Мы видим, как многие магазины испытывают трудности на начальном этапе перехода. Правильное планирование смягчает эти серьезные нарушения.
Программное обеспечение CAM и обучение операторов. Переход от программного обеспечения для 3-осевого раскроя создает серьезные проблемы. Переход на программное обеспечение для 4-осевой обработки профилей требует сложного обучения. Операторы должны визуализировать траектории инструмента в трех измерениях. Они должны тщательно программировать безопасные зоны предотвращения столкновений. Операторы часто испытывают временное снижение производительности. Вы должны выделить достаточно времени для надлежащего обучения. Переход от плоского раскроя 2D DXF к программированию файлов 3D STEP требует совершенно новых навыков.
Требования к объекту. Вы должны немедленно заняться площадью пола. Профильные центры требуют массивных линейных опор. 9-метровая машина требует значительного свободного пространства для погрузки. Вам нужно достаточно места для безопасного перемещения длинномерного сырья. Объем сжатого воздуха остается критическим. И вакуумные насосы, и охлаждающие жидкости в виде тумана постоянно потребляют тяжелый воздух. Убедитесь, что ваш цеховой компрессор способен справиться с огромным потреблением кубических футов в минуту. Электрическая нагрузка часто требует модернизации оборудования. Мощные шпиндели потребляют огромную силу тока во время агрессивной резки.
Реалии технического обслуживания. Износ этих двух систем сильно различается. Панельные фрезерные станки требуют постоянного обслуживания вакуумного насоса. Вы должны менять фильтры и проверять уплотнения еженедельно. Спойлеры требуют частой замены поверхности, чтобы поддерживать плоскую базовую плоскость. Профильные центры требуют обслуживания линейных направляющих и зажимов. Вы должны ежедневно очищать фишки от гидов. Пневматическим цилиндрам требуется чистый и сухой воздух. Влага в ваших авиалиниях вызовет внутреннюю ржавчину и выход из строя зажимов.
Мы можем просто суммировать логику составления короткого списка. Вы должны тщательно оценить объем первичного производства. Если 80% ваших операций связаны с плоскими листами, выберите фрезерный станок. По умолчанию используется панельный фрезер с большим количеством опций, оснащенный специальными алюминиевыми фрезами. Если вы регулярно выполняете длинные выдавливания, выберите другой путь. Если вам требуется многосторонняя обработка, центр профиля предлагает единственный возможный путь к масштабированию.
Рассмотрим следующие ориентированные на действия следующие шаги:
Проведите аудит вашей производственной линии, чтобы выявить точные узкие места во время цикла.
Соберите полное портфолио наиболее распространенных геометрий деталей.
Перед оформлением заказа на поставку рекомендуется запустить программу тестирования детали (Time Study) совместно с производителем станка с использованием точной марки вашего материала.
Модернизируйте свой цеховой воздушный компрессор, если вы планируете использовать системы непрерывного распыления MQL.
О: Вам следует избегать модификации стандартных фрезерных станков по дереву под металл. Алюминий требует высокой структурной жесткости и специального крутящего момента шпинделя. Для резки металла требуется надежная система охлаждения туманом. Гибридизация легких машин для непрерывного производства алюминия приводит к сильной вибрации. Вы столкнетесь с плохой обработкой кромок и быстрым выходом инструмента из строя.
Ответ: 3-осевой станок использует строгое движение XYZ сверху вниз. Он идеально подходит для плоских листов. 4-осевой станок оснащен индексируемым вращающимся режущим шпинделем. Это позволяет инструменту вращаться и получать доступ к нескольким сторонам профиля. Это исключает ручное перемещение детали во время экструзионной обработки.
Ответ: Вы должны сосредоточиться на точных расчетах подачи и скорости. Неправильная загрузка чипов приводит к чрезмерному нагреву. Используйте специальную геометрию инструментов с О-образной канавкой для быстрого удаления стружки. Обязательная смазка туманом (MQL) предотвращает истирание материала. Правильная охлаждающая жидкость предотвращает плавление алюминия и прилипание к фрезам.


