
- КОМПАНИЯ
- Продукция
- ГОРЯЧИЙ
- УСЛУГА
- Основные компетенции
- Истории успеха
- Новости и события
- КОНТАКТ
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-16 Происхождение:Работает


Алюминий хорошо поддается механической обработке, однако он представляет собой уникальные проблемы в цехах. Этот металл по своей природе липкий и склонен к истиранию при нагревании. Стандартные настройки станков часто приводят к плохому качеству поверхности, поломке инструментов и неоптимальному времени цикла. Производители часто неправильно оценивают конкретные требования для эффективной резки этого материала. Вам нужны специально разработанные конфигурации, чтобы максимизировать скорость съема материала (MRR) без ущерба для точности или увеличения количества отходов. Без правильного шпинделя, оснастки и зажимных приспособлений производственные линии страдают от узких мест и нестабильного качества деталей.
В этом руководстве представлена техническая основа для оценки важнейших компонентов фрезерного станка с ЧПУ по алюминию . Мы уделяем особое внимание тому, чтобы характеристики шпинделя, геометрия инструмента и стратегии крепления точно соответствовали вашим производственным требованиям. Читайте дальше, чтобы узнать, как можно построить высокооптимизированный процесс обработки.
Выбор шпинделя определяет ваш производственный потолок: высокие обороты способствуют легким и быстрым проходам (профилям), а высокий крутящий момент обязателен для глубокой обработки карманов в цельных блоках.
Геометрия инструмента имеет большее значение, чем просто скорость; отдавая предпочтение твердосплавным инструментам с 2 или 3 канавками и полированными канавками, предотвращается налипание стружки и наросты на кромке (BUE).
Пластичность алюминия требует особых стратегий зажима (например, мягких губок или вакуумных приспособлений), чтобы предотвратить деформацию детали при удалении тяжелого материала.
Выбор между конусами BT30 и BT40 требует баланса между необходимостью быстрой смены инструмента и ускорения и необходимостью жесткости станка.
Эффективная обработка алюминия требует понимания его уникальных физических свойств. С ним нельзя обращаться как с мягкой сталью или чугуном. Это требует четких стратегий резки, специального инструмента и индивидуальной архитектуры станков.
Алюминиевые сплавы обладают низкой температурой плавления и высокой пластичностью. Рассмотрим различия между распространенными сплавами. 6061-T6 очень универсален, но относительно липкий. 7075 обеспечивает высокую прочность и более чистоту стружки. Оба имеют серьезную уязвимость к жаре. По мере повышения температуры резки алюминиевая заготовка размягчается и достигает пластического состояния.
Это тепло вызывает явление, известное как нарост (BUE). Микроскопические частицы алюминиевой заготовки привариваются к режущему инструменту. Как только BUE запускается, он быстро меняет геометрию инструмента. Инструмент перестает резать и начинает тереть. Это трение генерирует больше тепла, ускоряя цикл микросварки до тех пор, пока инструмент не сломается или отделка детали не разрушится.
Многие операторы ошибочно полагают, что мягкие металлы позволяют сделать рамы машин более легкими. Это опасное предположение. Снижение вибрации остается критически важным. Эффективная резка алюминия означает доведение скорости подачи до абсолютного предела.
Даже мягкие металлы требуют высокой динамической жесткости в обрабатывающих центрах с ЧПУ для тяжелых условий эксплуатации , чтобы предотвратить вибрацию при высоких скоростях подачи. Вибрация оставляет ужасную поверхность. Это также со временем разрушает подшипники шпинделя. Массивная, жесткая отливка поглощает эти высокочастотные вибрации, позволяя вашим инструментам резать чисто на максимальных скоростях.
Сформулируйте свое решение о покупке на основе трех измеримых показателей. Не полагайтесь на общие маркетинговые заявления. Оценивайте свою систему на основе ощутимых результатов.
Время цикла: определяется в первую очередь скоростью шпинделя, ускорением и зацеплением инструмента.
Уровень брака: обусловлен надежностью зажима и жесткостью станка с соблюдением строгих допусков.
Срок службы инструмента: обусловлен эффективной подачей СОЖ и немедленным удалением стружки.
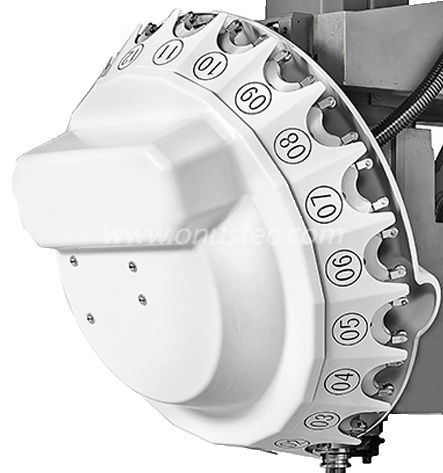
Ваш шпиндель определяет абсолютные пределы скорости съема материала. Вы должны сбалансировать скорость вращения и силу резания. Вы не можете оптимизировать обе крайности одновременно.
Алюминий обычно требует чрезвычайно высоких скоростей обработки поверхности (SFM). По этой причине шпиндели со скоростью вращения от 10 000 до 24 000 и более об/мин представляют собой отраслевой стандарт. Высокая частота вращения позволяет поддерживать оптимальную нагрузку стружки при использовании концевых фрез малого диаметра.
Однако мощность шпинделя (измеренная в кВт) должна соответствовать диаметру фрезы. Шпинделю со скоростью 24 000 об/мин часто не хватает крутящего момента на низких оборотах, необходимого для привода 3-дюймовой торцевой фрезы. И наоборот, шпиндель с высоким крутящим моментом на 8000 об/мин заставит вас использовать крошечные концевые фрезы с мучительно медленной подачей. Прежде чем выбирать шпиндель, необходимо определить наиболее распространенные диаметры инструментов.
Конус BT30 обеспечивает невероятную маневренность. В нем используется более легкий держатель инструмента, позволяющий машине выполнять быстрые механические движения.
Идеальный вариант использования: экструзии, длинные архитектурные профили и легкие компоненты для аэрокосмической отрасли. Если ваши детали требуют обширного сверления, нарезания резьбы или профилирования, это ваше решение.
Преимущества: 3 -осевой профильный обрабатывающий центр с ЧПУ BT30 для тяжелых условий эксплуатации обеспечивает гораздо более быстрое ускорение и замедление. Время смены инструмента исключительно короткое. Более легкая масса шпинделя снижает температурный рост, обеспечивая жесткие допуски при длительных производственных циклах. Он превосходно справляется с операциями на высоких оборотах.
Ограничения: Конусу BT30 не хватает крутящего момента на низких оборотах и радиальной жесткости для работы большими торцевыми фрезами. Он справится с тяжелыми черновыми проходами твердых заготовок.
Конус BT40 обеспечивает огромные структурные преимущества при тяжелой резке. Увеличенный фланец и более глубокая конусность обеспечивают значительную силу захвата.
Идеальный вариант использования: обработка цельных заготовок, обработка глубоких карманов и высокая скорость съема материала (MRR). Если вы собираете каркасы аэрокосмических конструкций из цельных блоков, вам понадобится этот конус.
Преимущества: 3 -осевой обрабатывающий центр с ЧПУ для тяжелых условий эксплуатации BT40 обеспечивает превосходную радиальную жесткость. Он обеспечивает возможность безопасного поворота инструментов большего диаметра. Он обеспечивает гораздо лучшее гашение вибраций при агрессивных и глубоких резах.
Ограничения: Более тяжелая масса шпинделя означает немного более медленную скорость ускоренного хода. Циклы смены инструмента занимают больше времени из-за веса инструмента в сборе.
Таблица 1. Краткое сравнение BT30 и BT40 при фрезеровании алюминия
Спецификация | Шпиндель BT30 | Шпиндель BT40 |
|---|---|---|
Оптимальный диапазон оборотов | 12 000–24 000+ об/мин | 10 000–15 000 об/мин |
Скорость смены инструмента | Чрезвычайно быстро (1-2 секунды) | Умеренный (3–5 секунд) |
Максимальный диаметр инструмента | Обычно менее 0,75 дюйма. | До 3,0+ дюймов (торцевые фрезы) |
Основное приложение | Профили, профили, легкие детали | Цельные заготовки, тяжелая черновая обработка |
Выбор правильного режущего инструмента предотвращает немедленный выход из строя. При резке мягких сплавов геометрия инструмента имеет гораздо большее значение, чем скорость станка.
Стандартные концевые фрезы для резки стали часто имеют четыре или пять канавок. Использование их на алюминии является критической ошибкой. Двух- и трехзубые концевые фрезы служат отраслевыми стандартами для алюминия.
Меньшее количество канавок обеспечивает гораздо большие впадины для стружки. Алюминиевая стружка объемная и фигурная. Им нужно пространство для эвакуации из зоны резки. Если вы используете инструмент с четырьмя канавками, узкие впадины задерживают стружку. Стружка плотно упаковывается, сваривается вместе и моментально ломает инструмент. Инструмент с тремя канавками предлагает лучший компромисс. Он обеспечивает превосходную эвакуацию стружки, сохраняя при этом сердечник достаточной толщины для обеспечения жесткости.
Мы рекомендуем высокие положительные передние углы. Вам нужно, чтобы режущая кромка аккуратно разрезала материал, а не толкала его. Толкание создает трение и тепло. Срезка эффективно режет и передает тепло непосредственно в стружку.
Крутые углы спирали не менее важны. Ищите инструменты с углом спирали от 35° до 45°. Большой угол спирали действует как шнек. Он быстро вытягивает стружку из глубоких карманов, предотвращая ее повторную огранку.
Покрытия инструментов химически взаимодействуют с заготовкой. Неправильный выбор покрытия гарантирует испорченность деталей.
Рекомендуется: твердосплавные инструменты без покрытия (полированные) работают исключительно хорошо. Зеркальная поверхность позволяет стружкам легко соскальзывать. Если вы хотите, чтобы покрытие прослужило дольше, выберите ZrN (нитрид циркония) или TiB2 (диборид титана). Оба обеспечивают исключительную смазывающую способность.
Предупреждение: Категорически не рекомендуется использовать покрытия TiAlN (нитрид титана и алюминия) или AlTiN. Алюминий в покрытии сцепляется с алюминиевой заготовкой под действием тепла. Это химическое сродство практически мгновенно приводит к образованию массивных наростов.
Закрепление алюминиевой детали представляет собой уникальную задачу. Вы должны держать его достаточно крепко, чтобы выдержать агрессивную черновую обработку, но достаточно осторожно, чтобы не раздавить его.
Алюминий легко поддается давлению. Крайне важно подчеркнуть опасность чрезмерного затягивания стандартных тисков для тонкостенных алюминиевых деталей. Если зажать полый профиль в стандартных стальных тисках, губки прогнет материал внутрь.
Вы можете обработать открытую поверхность идеально плоской. Однако как только вы отсоедините деталь, материал вернется в свое естественное состояние. Ваша идеально плоская обработанная поверхность сразу же становится изогнутой. Эта неточность размеров приводит к поломке детали.
Для борьбы с деформацией операторы применяют механически обработанные мягкие губки. Обычно вы изготавливаете их из алюминия или обрабатываемого пластика.
Вместо захвата детали в двух узких точках вы фрезеруете карман в мягких губках, который идеально отражает геометрию детали. Мягкие губки герметизируют деталь. Эта стратегия равномерно распределяет зажимную силу по большой площади поверхности. Вы можете надежно удерживать деталь, не рискуя локально раздавить или прогнуть ее.
Для больших плоских алюминиевых пластин или длинных профилей стандартные тиски совершенно не подходят. Они ограничивают доступ к инструментам и вызывают прогибы на больших пролетах.
Оцените вакуумные столы для работы с плоскими листами. Вакуумная система равномерно удерживает деталь по всей ее площади, оставляя верхнюю часть и края полностью открытыми для обработки. Для структурных компонентов оцените модульные системы зажима с нулевой точкой. Они позволяют устанавливать специальные приспособления снаружи машины и заменять их за считанные секунды, что значительно сокращает время установки.
Высокопроизводительный шпиндель и острый инструмент ничего не значат, если вы не можете удалить тепло и стружку из зоны резания. Периферийные системы определяют ваши истинные производственные возможности.
Алюминий требует агрессивной очистки от стружки, чтобы предотвратить повторную резку. Повторная резка закаленной стружки разрушает кромку инструмента. Вы должны выбрать правильную стратегию подачи охлаждающей жидкости.
При смазке минимального количества (MQL) используется сжатый воздух, смешанный с небольшой долей масла. Он удаляет стружку, обеспечивая при этом достаточную смазывающую способность для предотвращения истирания. MQL поддерживает чистоту в цехе и предотвращает термический удар инструмента. Альтернативно, охлаждающая жидкость под высоким давлением буквально вымывает стружку из глубоких карманов. СОЖ превосходно справляется с тяжелой черновой обработкой, но требует прочного корпуса станка.
Прежде чем покупать машину, устраните распространенные ошибки. Наиболее распространенной причиной отказа является неадекватное управление микросхемой.
Алюминиевые чипсы объемные и невероятно легкие. Они плавают на охлаждающей жидкости и быстро накапливаются. Стандартные шнековые системы часто не могут эффективно перемещать их. Вам требуются высокопроизводительные и сверхмощные конвейеры для стружки, специально разработанные для больших объемов. Кроме того, убедитесь, что у вас достаточно места для периферийных резервуаров с охлаждающей жидкостью и систем фильтрации высокого давления. Баки меньшего размера быстро нагреваются, что ухудшает характеристики охлаждающей жидкости.
Оценивая поставщиков, внимательно направляйте процесс покупки. Не принимайте маркетинговые брошюры за чистую монету. Требуйте эмпирических данных.
Запросите подробные диаграммы крутящего момента шпинделя, чтобы проверить мощность при требуемых оборотах.
Требуйте проверяемых контрольных отрезов MRR именно для того алюминиевого сплава, который вы используете в производстве.
Запросите рекомендации, подтверждающие безотказную работу станка, на предприятиях, занимающихся резкой аналогичных деталей.
Создание правильной конфигурации фрезерного станка с ЧПУ по алюминию требует точного планирования. Вы должны выровнять конус шпинделя, геометрию инструмента и крепление непосредственно с конкретной геометрией изготавливаемых вами деталей. Несоответствие в любой из этих областей приводит к каскадным отказам: от сломанных инструментов до бракованных компонентов.
Сосредоточьтесь на максимальном удалении стружки и сохранении жесткости. Поймите, когда следует использовать шпиндель BT30 для обеспечения скорости, а когда — шпиндель BT40 для обеспечения жесткости конструкции. Следующий шаг – проверка этих концепций на практике. Мы рекомендуем провести хронометраж или физическое испытание с участием поставщика, включенного в короткий список. Используйте репрезентативный файл детали, чтобы подтвердить заявленное время цикла и проверить качество получаемой поверхности.
Ответ: Да, но время цикла будет серьезно сокращено. Вы будете ограничены скоростью подачи с поверхности, что сделает этот процесс неконкурентоспособным для крупносерийного производства. Медленные шпиндели не могут обеспечить необходимую площадь поверхности для инструментов малого диаметра, что вынуждает вас работать с лишь частью фактической производительности инструмента.
Ответ: Алюминиевая стружка очень склонна к плавлению и привариванию обратно к режущему инструменту или заготовке. Этот процесс известен как истирание. Повторная резка этой затвердевшей стружки резко сокращает срок службы инструмента и мгновенно разрушает отделку поверхности. Вы должны немедленно очистить фишки.
О: Это зависит от размера инструмента и вашего радиального зацепления. BT30 обладает высокой жесткостью и подходит для инструментов диаметром менее 1/2 дюйма, работающих на очень высоких скоростях. Однако он будет сильно вибрировать, если ему предстоит выполнять большие операции торцевого фрезерования, которые гораздо лучше подходят для более тяжелого шпинделя BT40.


