
- КОМПАНИЯ
- Продукция
- ГОРЯЧИЙ
- УСЛУГА
- Основные компетенции
- Истории успеха
- Новости и события
- КОНТАКТ
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-28 Происхождение:Работает


Освоение обработки алюминиевых профилей на станке с ЧПУ сопряжено с особыми физическими проблемами. Вибрация, тепловое расширение и деформация быстро выводят стандартное оборудование за пределы его возможностей. Традиционные вертикальные обрабатывающие центры просто не могут эффективно обрабатывать такие длинные материалы. Они требуют ручного переключения индексов. Это нарушает точные допуски и увеличивает время цикла. Мы знаем, что точность имеет значение, когда вы производите компоненты для требовательных отраслей. Вам необходимо специализированное оборудование, предназначенное для контроля гармоник и теплового дрейфа в широких пределах.
В этом руководстве представлена научно обоснованная основа для оценки специализированного оборудования для экструзионной обработки. Мы охватываем критически важные приложения, такие как промышленная автоматизация, аэрокосмическая промышленность и каркасные конструкции. Вы узнаете точные критерии, необходимые для отбора оборудования в зависимости от жесткости и длины хода. Подбирая правильную динамику шпинделя и стратегии фиксации заготовки, мы помогаем менеджерам по производству оптимизировать производственный цех. Вы можете обеспечить эффективность работы, исключить брак и поддерживать идеальные геометрические допуски на длинных секциях.
Стандартные VMC крайне неэффективны для профилей длиной более 3 метров; специализированные центры обработки профилей с ЧПУ устраняют необходимость смещения индекса.
Скорость и крутящий момент шпинделя должны соответствовать конкретным параметрам резки алюминия, чтобы предотвратить образование стружки и выход из строя инструмента.
Стратегии фиксации заготовки так же важны, как и сам станок: для снижения вибрации на больших промежутках времени требуется пневматический перепозиционируемый зажим.
Переход с 3-осевого на 4-осевой высокоточный портальный центр обработки профилей с ЧПУ или 5-осевой эквивалент значительно сокращает время выполнения многосторонних операций.
Сначала мы должны рассмотреть физическое поведение экструдированных материалов. Экструзии по своей сути представляют собой полые конструкции. Им не хватает твердой массы. Без должной жесткости оборудования вы столкнетесь с сильным резонансом и вибрацией. Гармоники, возникающие во время высокоскоростной резки, приводят к ухудшению качества поверхности. Они также ускоряют быстрый износ инструмента. Стандартные мельницы не могут эффективно гасить эти специфические вибрации.
Тепловое расширение представляет собой еще одно серьезное препятствие. Алюминий обладает высоким коэффициентом теплового расширения. При механической обработке возникает огромное трение и тепло. Длинный профиль заметно расширяется при удалении тяжелого материала. Обработка непрерывных деталей требует строгих протоколов подачи СОЖ. Специальные экструзионные машины активно компенсируют температурный дрейф. Если их не удастся отрегулировать, координаты отверстия выйдут за пределы допуска на большом промежутке времени.
Гравитация создает проблему отклонения. Длинные полые профили естественным образом провисают в центре. Оценка того, как станина машины поддерживает материал на пролетах от 3 до 18 метров, остается непреложным первым шагом. Недостаточная поддержка станины приводит к искривлению деталей. Вы должны оценить возможности динамической поддержки под зоной резания.
Многие магазины предпринимают рискованный переход от любительских маршрутизаторов к промышленному производству. Легкие портальные маршрутизаторы постоянно выходят из строя при больших объемах обработки. Им не хватает тяжелой литой массы. Они имеют недостаточный крутящий момент сервопривода. Они не могут выдерживать жесткие допуски при постоянных структурных нагрузках. Промышленное производство требует жесткой рамной конструкции, созданной специально для удаления тяжелых металлов.
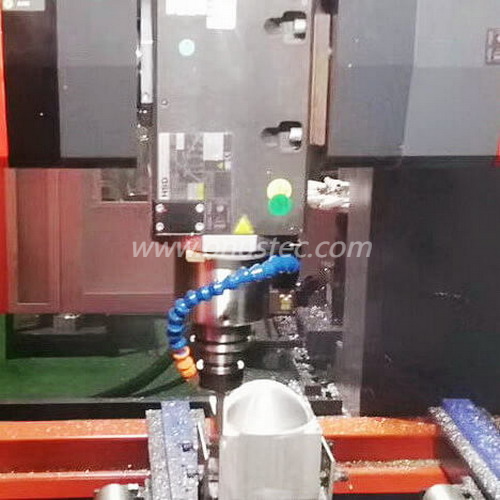
Выбор правильной архитектуры станка определяет весь производственный процесс. Различные отрасли требуют различных операционных возможностей. Стандартные трехосные центры с длинной станиной служат определенной, ограниченной цели. Они лучше всего подходят для односторонних операций. Здесь идеально подходят простое сверление, нарезание резьбы и основные структурные каркасы. Однако существуют серьезные ограничения. Вам необходимо вручную перевернуть многосторонние выдавливания. Такое ручное вмешательство увеличивает время настройки. Это также в значительной степени приводит к рискам накопления допусков. Мы не советуем использовать 3-осевые установки для сложной многосторонней геометрии.
Переход на 4-осевой высокоточный портальный центр обработки профилей с ЧПУ преобразует сложные рабочие процессы. Многосторонняя обработка происходит без разжима детали. Вы можете легко обрабатывать переднюю, верхнюю и заднюю часть одновременно. Эти машины превосходны в производстве навесных стен. Они доминируют в производстве автомобильных аварийных конструкций и в конструкции промышленной автоматизации. Устранение вторичных настроек значительно повышает геометрическую точность истинного положения. Это сокращает время работы оператора и предотвращает ошибки выравнивания.
Аэрокосмическая промышленность и общественный транспорт требуют огромных масштабов и сложной артикуляции. В этих секторах используется 5-осевой портальный обрабатывающий центр с ЧПУ длиной 18 м . Железнодорожные конструкционные балки и сложные составные углы требуют полной одновременной 5-осевой интерполяции. Оценка требует строгой инженерной проверки. Вы должны тщательно проверить требования к фундаменту машины. Компенсация объемной точности на всем протяжении 18-метрового хода по оси X обеспечивает идеальную линейную точность. Эти массивные агрегаты представляют собой вершину возможностей экструзионной обработки.
Прежде чем запрашивать расценки, проверьте свой самый сложный профиль экструзии.
Измерьте самый длинный компонент, который вы планируете производить в течение следующих пяти лет.
Избегайте занижения продолжительности поездки, чтобы сэкономить первоначальный капитал.
Требуются стандартные тестовые разрезы, демонстрирующие точность истинного положения.
Инженеры по закупкам должны игнорировать базовые брошюры. Оценка основных внутренних компонентов гарантирует долгосрочный успех. Характеристики шпинделя для обработки алюминия сильно отличаются от свойств обработки стали. Алюминий требует скорости, а не грубой силы. Лучше всего работают шпиндели с высокой частотой вращения, работающие со скоростью от 12 000 до 24 000 об/мин. Объедините эту скорость с крутящим моментом от низкого до среднего. Обратите особое внимание на конусы HSK-63F или ISO30. Они обеспечивают необходимый баланс на экстремальных скоростях. Стандартные конусы страдают от биения и вибрации под действием высоких центробежных сил.
Портальные массы и системы привода определяют общее качество поверхности. Сравните реечные механизмы с линейными двигателями по оси X. Внимательно оцените структурный вес движущегося портала. Более тяжелый чугун значительно лучше поглощает гармоническую вибрацию, чем изготовленная сталь. Полимербетонные кровати обладают еще более высокими демпфирующими характеристиками. Большая масса предотвращает эхо резонанса фрезы через тонкие стенки экструзии.
При механической обработке алюминия образуется большое количество волокнистой или зернистой стружки. Алюминий легко плавится при трении. Он часто прилипает к режущему инструменту. Тщательно оцените возможности эвакуации стружки. Вам нужны надежные конструкции конвейеров. Системы рекуперации охлаждающей жидкости в виде тумана предотвращают застревание на обширных станинах станков. Смазка минимальным количеством (MQL) часто превосходит традиционную охлаждающую жидкость на длинных порталах.
Совместимость программного обеспечения и средств управления влияет на повседневную работу. Контроллер должен беспрепятственно обрабатывать большие файлы G-кода. Профилирование экструзии генерирует тяжелый код. Оцените возможности системной интеграции заранее. Стандартное программное обеспечение CAD/CAM должно подключаться к контроллеру станка без каких-либо узких мест. Плавная передача данных обеспечивает быстрое время настройки.
Сравнение конусности шпинделя при экструзионной обработке
Спецификация конуса | Возможность об/мин | Гашение вибрации | Лучшее использование приложения |
|---|---|---|---|
Cat40 | До 12 000 об/мин | Умеренный | Тяжелая сталь, медленная резка |
ISO30 | До 24 000 об/мин | Высокий | Легкий алюминий, фрезеровка |
ХСК-63Ф | До 30 000 об/мин | Исключительный | Высокоскоростное промышленное экструзионное фрезерование |
Стандартные методы крепления заготовки обычно не работают при длительных выдавливаниях. Зажим полых материалов представляет собой уникальную физическую задачу. Стандартные механические тиски деформируют тонкие стенки экструзии. Слишком сильное давление раздавливает внутреннюю лямку. Слишком малое давление приводит к выдергиванию детали при тяжелых резах. Специальное оборудование решает эту проблему благодаря продуманной конструкции креплений.
Вы должны оценить машины с пневматическими и сервоуправляемыми зажимами. Эти интеллектуальные системы имеют независимые зоны зажима. Они автоматически меняют свое положение на основе команд G-кода. Они скользят горизонтально, адаптируясь к вашей конкретной геометрии экструзии. Это предотвращает столкновения во время операций многоосной обработки. Переставляемые зажимы надежно фиксируют материал, не создавая сдавливающей силы.
Динамические системы поддержки представляют собой еще одну важную особенность. Гравитация тянет вниз на пролетах более трех метров. Ищите программируемые поддержки всплывающих окон. Они поднимаются под материалом непосредственно под зоной резки. Они предотвращают отклонение вниз во время тяжелых операций погружения. Без динамической поддержки сверла будут блуждать. Допуски истинного положения не будут соблюдены в середине экструзии.
Тщательно оцените свою стратегию работы с челюстями. Универсальные губки эффективно обрабатывают стандартные Т-образные пазы. Они легко адаптируются к простым квадратным профилям. Однако сложные радиаторы и нестандартные архитектурные формы требуют разных подходов. Скорее всего, вам потребуются мягкие губки, изготовленные по индивидуальному заказу. Учитывайте время, необходимое для обработки мягких губок по индивидуальному заказу для каждого уникального профиля. Стандартизация проектов экструзии сводит к минимуму эти узкие места, связанные с нестандартными инструментами.
Использование жестких механических тисков на тонкостенных срезах.
Невозможность поддерживать центральный пролет профилей длиной более четырех метров.
Игнорирование зон столкновения зажимов во время 4-осевого программирования.
Зажим непосредственно над неподдерживаемыми полыми внутренними полостями.
Приобретение специализированного оборудования создает определенные проблемы на предприятии. Высокоточные длинные портальные станки требуют специализированной инфраструктуры. Стандартный заводской цех не может должным образом выдержать 18-метровую станину. Необходимо залить изолированный железобетонный фундамент. Эти специализированные фундаменты предотвращают попадание вибраций окружающей среды на машину. Они сохраняют абсолютную ровность на протяжении десятилетий. Пропуск фундаментных работ нарушает объемную точность.
Кривая принятия операторами требует серьезного внимания. Переход от стандартных вертикальных фрез к центрам сложного профиля требует новых навыков. Операторы должны освоить расширенное программирование CAM. Одновременные 4- и 5-осевые перемещения требуют сложной генерации траектории движения инструмента. Предотвращение столкновений становится критически важным на длинных грядах. Учитывайте продолжительное время простоя обучения в своем первоначальном плане развертывания. Мы рекомендуем тесно сотрудничать с OEM-производителем для сертификации оператора на месте.
Предположения по техническому обслуживанию сильно различаются для машин с длительным ходом. Внимательно проверьте выбранные вами соглашения об уровне обслуживания OEM. Проверка выравнивания портала требует более строгого профилактического обслуживания. Ремонт шпинделя происходит чаще из-за непрерывной работы на высоких оборотах. Системы смазки линейных направляющих должны покрывать большие расстояния перемещения. Пренебрежение этими системами смазки приводит к катастрофическому выходу рельсов из строя. Установите строгие, основанные на календаре процедуры профилактического обслуживания сразу после установки.
Оценка специализированного экструзионного оборудования требует строгого внимания к физическим реалиям. Правильный выбор станка зависит от максимальной длины вашего профиля и требуемого времени цикла. Выбор правильного многостороннего доступа определяет, нужны ли вам возможности 3, 4 или 5 осей. Отдавайте предпочтение тяжелым портальным массам, высокоскоростным шпинделям HSK и интеллектуальным пневматическим креплениям. Эти элементы непосредственно нейтрализуют вибрацию и тепловое расширение.
Следующий шаг требует активной проверки. Запросите у OEM-производителя физический тестовый разрез, используя самый сложный профиль экструзии. Не полагайтесь на стандартные демонстрационные материалы. Попросите координатно-измерительную машину (КИМ) предоставить отчет о готовом образце. Проверьте геометрические допуски истинного положения по всей длине материала. Выполнение этих научно обоснованных шагов гарантирует, что вы выберете идеальный обрабатывающий центр для своего производственного цеха.
О: Легкие профили физически подходят для стандартных настольных фрезерных станков. Однако промышленная обработка требует жесткого шпинделя и правильного крепления Т-образных пазов. Стандартным маршрутизаторам не хватает массы, чтобы предотвратить вибрацию. Вы должны использовать специальные приспособления, чтобы предотвратить разрушение тонких стенок профилей 2020 под давлением резки.
Ответ: 4-осевой центр обеспечивает огромную эффективность за счет сокращения количества ручных настроек. Вы устраняете ошибки накопления допусков при обработке трех сторон профиля за одну операцию зажима. Это предотвращает ошибки выравнивания, совершаемые человеком, и значительно ускоряет непрерывное производство длинных материалов.
Ответ: Алюминий легко плавится и приваривается к фрезам. Вы должны использовать смазку минимального количества (MQL) или охлаждающую жидкость высокого давления. Сочетайте правильную смазку с полированным твердосплавным инструментом без покрытия. Выбирайте геометрии, специально оптимизированные для алюминия, чтобы обеспечить быстрый отвод стружки и низкие температуры резания.


